Valmistettaessa viittä tuhatta kilpailutasoista hiilikuitukehystä tarkkuudella, joka on alle millimetri, on vain puolet taistelusta globaaleille urheilumerkeille ja alueellisille jakelijoille; todellinen voitto tai tappio syntyy vasta silloin, kun kehykset saadaan kuljetettua kuusi tuhatta mailia merellä ja maantiellä ilman rakenteellisia vaurioita tai liiallisia kuljetuskustannuksia. Kun kokematon vientiyritys pakkaa kehykset löysästi ja laittaa ne ohuihin yksiseinäisiin kartonkilaatikoihin sekä pinnoittaa ne ei-eristetyn kuljetuskonttien yläkerrokseen, kaksi toimitusketjun katastrofia tapahtuu usein jo ennen kuin alus saapuu Valenciaan, Rotterdamiin tai Buenos Airesiin. Ensinnäkin alimmat laatikot romahtavat neliviikkoisen pinon painosta ja karkeasta forklift-käsittelystä, mikä aiheuttaa halkeamia herkillä hiilikuituisissa kaulakohtien sillan osissa. Toiseksi ekvatoriaalisessa lämpötilassa (55 °C) oleva kontti lämmittää sisäisiä etyleeni-vinyyliasetaattikovaa (EVA) vaahtoja ja aiheuttaa pinnan koristeiden pullottumista. Padelmailojen erinomainen joukkokuljetuslogistiikan hallinta suojelee sekä laitteiston eheyttä että saapuneen yksikköhinnan kannattavuutta kaikissa kansainvälisissä toimituksissa.
Koska kolmekymmentäkahdeksan millimetriä paksu kehys on suhteellisen kevyt—noin kolmesataakuusikymmentäviisi grammaa—mutta vie huomattavaa tilavuutta, ilmakuljetukset ja konttilastin alatäytteiset merikuljetukset laskuttavat aina lähetysten tilavuuspainon perusteella eivätkä todellisen vaakapainon perusteella. Jos tehdas pakkaa jokaisen erikoisvalmistetun padelmailan yksittäiseen liikekäyttöön tarkoitettuun liian suureen laatikkoon, jossa kahvassa on kolmen senttimetrin tyhjää ilmatilaa, ostaja maksaa tuhansia dollareita tyhjän tilan kuljettamisesta yli meren. Älykäs padelmailojen erämaalaus alkaa interlock-tyyppisen päälaatikon suunnittelusta. Kun kahvikkeiden orientaatiota vaihdellaan päälaatikossa (20–24 kehystä), niin että yhden rivin ohuet kahvikkeet sijoitetaan tiukasti seuraavan rivin leveän 26 senttimetrin päätä vasten, ja rivit erotellaan leikattujen E-aaltopahvin jakajalevyjen avulla, logistiikka-insinöörit saavat ulkopakkauksen tilavuuden pienenevän 18 prosenttia. Kun päälaatikon ulkomitat säädellään niin, että ne lukittuvat täsmälleen standardin 120 × 80 cm:n europankkiin tai 40 × 48 tuuman pohjoisamerikkalaiseen pankkiin ilman ylivientiä, saavutetaan mahdollisimman tehokas kontin tilavuuden hyötyminen lattialta kattoon.
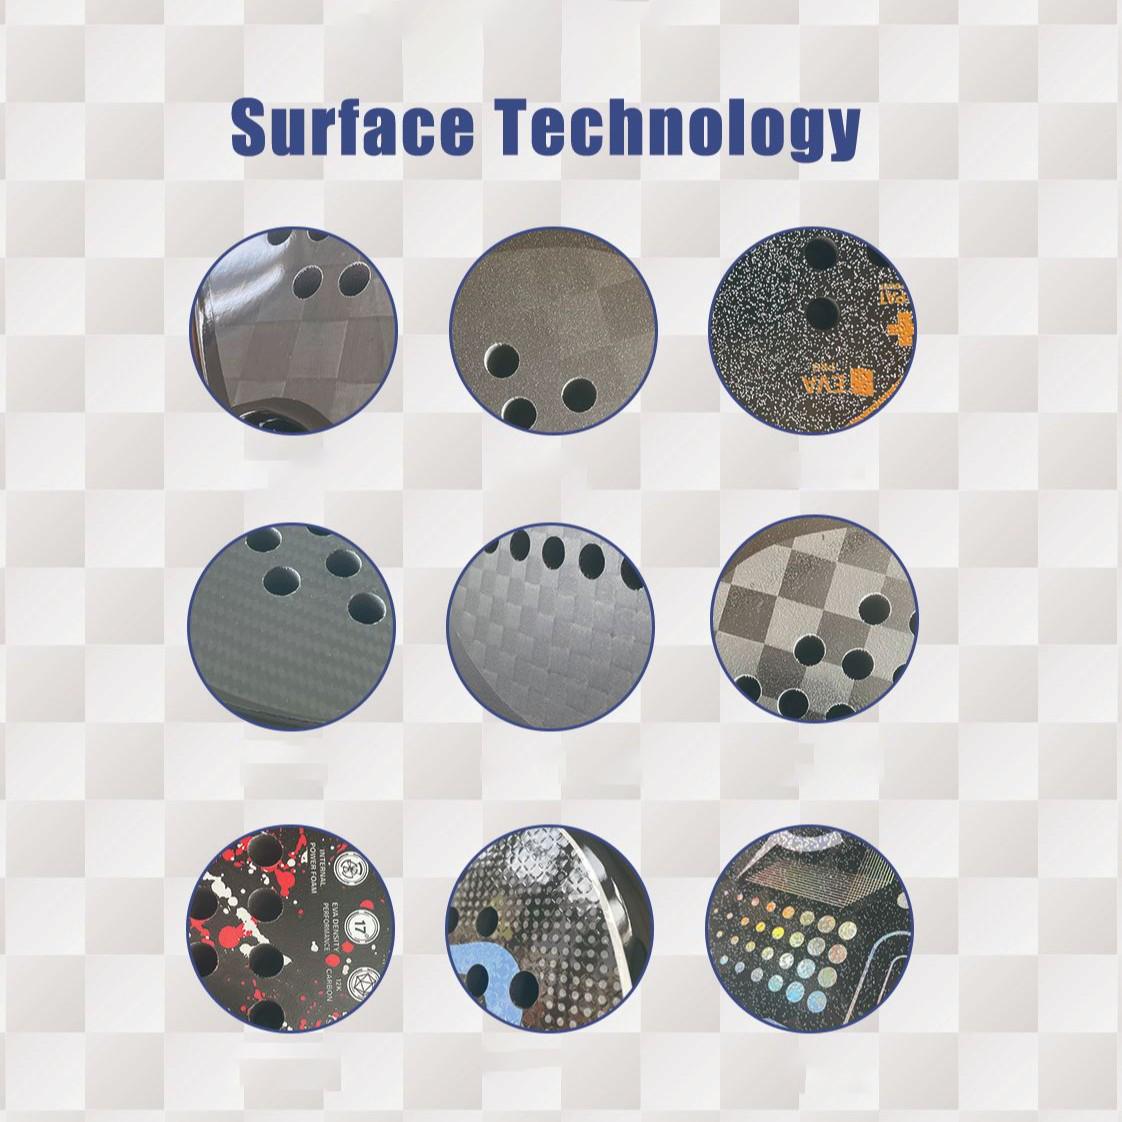
Yhdistelmäurheiluvälineet ovat herkkiä äärimmäisille lämpö- ja kosteussykleille neljän–kuuden viikon merikuljetuksen aikana. Kun teräksinen 40-jalkainen korkealaatikko sijaitsee rahtialuksen yläkannella, kun alus ylittää päiväntasaajan tai odottaa trooppisessa välilaiturissa, sisäilman lämpötila nousee säännöllisesti yli viisikymmentäviisi astetta celsiusastikkoa, kun taas yöllinen jäähdytys aiheuttaa kondensaatiotasanteen sisäpuolelle laatikon kattoon. Jos kosteus ja lämpö tunkeutuvat pakkaukseen, pehmeät EVA-kumiytimet laajenevat epätasaisesti hiilikuituisia padelmailoja peittävien ulkokerosten vastaan, mikä siirtää tasapainopistettä ja heikentää epoksiyhdisteen kiinnitystä. Vankka teollisuuspadelmailojen pakkaus neutraloi tämän mikroilmaston vaaran kolmikerroksisella estejärjestelmällä. Ensinnäkin jokainen yksittäinen kehys suljetaan hengittävään, naarmuuntumattomaan polybäggiin, joka sisältää elintarvikkeisiin soveltuvan silikageelipussin, joka imee talteen jäänyttä kosteutta. Toiseksi päälaatikot valmistetaan erityisen vankasta, viisikerroksisesta kaksinkertaisesta BC-aaltopahvista, jonka reunaan kohdistuva puristuskestävyys on yli kaksisataa naulaa neliötuumaa kohti. Kolmanneksi säteilyä heijastavat lämmöneristävät foliopäällysteet koko kontin seinille ja kalsiumkloridipohjaisten konttidesikaattoritankojen ripustaminen pitävät sisäisen lämpötilan ja kastepisteen vakaina tehdasvenesalta kohdelaitokselle.
Käytännön logistiikkatarkastukset suurten tuontiyhtiöiden toimesta osoittavat, kuinka tarkka laatikkojen ja konttien suunnittelu suoraan parantaa nettokateprosenttia. Viime vuonna eurooppalainen urheilutarvikkeita jakava yritys, joka tuo neljäntoista tuhatta yksikköä neljännesvuodessa Espanjaan ja Ruotsiin, tarkasti saapuvien rahtikulujensa kustannuksia sen jälkeen, kun LCL-paletti-erien kuljetusvaurioaste oli ollut 3,4 prosenttia. Yhteistyössä valmistajan pakkausinsinöörien kanssa jakeluyritys uudelleensuunnitteli padelmailojen erikoispakkausjärjestelmänsä: siirtyi kahdenkymmenen yksikön kaksiseinämäisiin, toisiinsa lukittaviin päälaatikoihin, pyysi konttien keskitason sijoittelua vedenalaisen osan alle suojaksi suorilta auringonsäteiltä ja tiukensi tiukkoja, pienempiä kulutustuotteita – kuten paineilmapallon putkien, liukkauden estävien käsipidinten ja urheilupyyhkeiden laatikoita – konttien jäljellä olevaan painorajaan 20-jalkaisissa ja 40-jalkaisissa konteissa. Seuraavien kolmen neljänneksen aikana saapuvien merirahtikulujen kustannus kohdeyksikköä kohden laski 23 prosenttia, kun taas kuljetusvauriot ja lämpötilan aiheuttamat muodonmuutokset vähenivät nollaan prosenttiin kaikkien 36 000 toimitetun padelmailan osalta.
Varaston pullonkaulujen estäminen määränpään satamassa edellyttää pakkausten kestävyyden testaamista laboratoriossa ja tulli- sekä varastodokumentaation automatisointia ennen konttien oven sulkeutumista. Luotettavien padelmailojen valmistajien tuotantolaitokset altistavat pakattuja päälaatikoita kansainvälisen turvallisen kuljetuksen yhdistyksen (ISTA) 3A -testausprotokollalle: täysin ladattuja laatikoita pudotetaan kymmenen kertaa 76 senttimetrin korkeudelta teräslevyille kulmien, särmien ja tasaisien pintojen kautta, minkä jälkeen suoritetaan kaksi tuntia simuloidun rekka-auton lattian värinätestausta. Jokaisen laatikon ulkopuolelle tulostetaan skannattavia GS1-yhteensopivia UPC- tai EAN-13-viivakoodimerkintöjä, mallikoodeja (SKU), brutto- ja nettopainotaulukoita sekä alkuperämaan merkintöjä, mikä mahdollistaa kolmannen osapuolen logistiikkavarastojen ottavan vastaan kolme tuhatta mailaa kolmessa kymmenessä minuutissa ilman laatikoiden avaamista. Samanaikaisesti tarkkojen kaupallisten laskujen, pakkaluetteloiden, alkuperätodistusten ja yhtenäisen tullijärjestelmän tulliluokittelujen (erityisesti HS-kohde 9506.59 mailalajeihin kuuluvaa urheiluvälinettä varten) valmistelu takaa sujuvan ja viivästymättömän tullinpassauksen.
Kansainvälisen padelmailojen merkin laajentaminen vaatii valmistusparteria, joka suhtautuu vientipakkaukseen ja konttilogiikkaan yhtä tarkasti kuin hiilikuitumallinnukseen. Taspo toimii johtavana B2B-padelmailojen valmistajana, jonka takana on yli sata kolmekymmentä kokemusta omaavaa insinööriä ja omia standardoituja tuotantotukikohtia. Taspo erikoistuu ilmailutason 3K-, 12K- ja 18K-hiilikuituprepreg-autoklaavikovettamiseen, resiininsiirtomuovaukseen ja viisiakseliseen CNC-poraukseen sekä tarjoaa kattavia yhden pysähdyksen OEM- ja ODM-ratkaisuja mukautettuihin padelmailojen kokoelmiin sekä paineistettuihin padelpalloihin, liukkaan ovygrippiin, suojapuutteisiin, hikihanskkoihin ja lämpöä säilyttäviin kenttälaukkuihin. Jokainen Taspon tehtaalta lähtevä whole-sale-padelmailojen tilaus kulkee seitsemän tiukan laatuinspektion kautta – lopuksi ISTA:n laatikkojen pudotustestillä, kosteusimekäs-sulauksella ja optimoiduilla konttilataussuunnitelmilla FOB-, CIF- tai DDP-incotermeillä. Mukautetut prototyypit ovat valmiita seitsemästä viiteentoista työpäivään, ja logistiikka- ja tekninen tuki on saatavilla 24 tuntia vuorokaudessa. Taspo varmistaa, että kansainväliset merkit saavat moitteettomia laitteita aina ajallaan.
 Uusimmat uutiset
2026-11-18
2026-11-18
2026-11-18
2026-11-18
2026-11-18
2026-11-18
 EN