Strávte deset minut rozhovorem s rozhodčími turnajů nebo manažery záručních oddělení prodejců a rychle se objeví známá stížnost: moderní sílové rakety se při intenzivním hraní porouchají dříve, než by měly. Soutěžní sportovci investují více než dvě stovky dolarů do prvního modelu rakety, jen aby po třech týdnech uslyšeli dutý, drnčivý zvuk z „sladkého místa“, když se uvnitř hraniční buňky rozpadnou nebo se uhlíková čelní vrstva odlepí od jádra. Ještě horší je, že když hráč objedná náhradní raketu stejného modelu, často váží o deset gramů více a v horních rozích se cítí naprosto „mrtvá“. Pochopení toho, jak výrobní standardy zvyšují výkon pickleballových rakete, odhaluje, proč dvě rakety, které vypadají na technickém listu identicky, se chovají během rozhodujícího tiebreaku ve třetí sadě zcela odlišně. Skutečná dominance na kurtech není vytvořena marketingovými fráze; vzniká díky přesně dodržovaným teplotním procesům tuhnutí, řízení obsahu pryskyřice na úrovni mikrometrů a nekompromisnímu záručnímu kontrole kvality v továrně.
Největší pokrok výroby rakete pro pickleball za poslední desetiletí spočívá v tom, jak jsou kompozitní povrchy spojovány s buňkovými jádry. Tradiční výrobní linky spoléhaly na studené lisování nebo lepení za nízkých teplot v prostředí: pracovníci ručně nanášeli kapalnou epoxidovou pryskyřici na medový plást z polypropylenu, položili na něj předřezané vrstvy skelného vlákna nebo uhlíkových vláken, výsledný sendvič stiskli svorkami za pokojové teploty a po obvodu hrubého výrobku nasadili plastovou ochrannou lištu. Protože se lepidlo nanášené ručním válečkem hromadí nerovnoměrně, mají rámy vyrobené studeným lisováním výrazné mrtvé body, slabé spoje po obvodu a rychle se opotřebují jádra. Moderní výroba rakete pro pickleball podle vysokých norem nahrazuje tento primitivní postup jednotlivým termoformováním za vysoké teploty a vysokého tlaku. Uvnitř přesných hliníkových forem opracovaných CNC stroji, které jsou zahřáté na teplotu přes 140 stupňů Celsia, se předimpregnované uhlíkové vlákno neustále obaluje celým obvodem rakety i dolů po násadě. Vpravení expandovatelné pěny vysoké hustoty do obvodového kanálu během tohoto tepelného cyklu sloučí čelní plochu, boční stěnu a násadu do jediné monolitické konstrukce, která odolává torznímu zkroucení a rozšiřuje využitelnou sladkou zónu až k vnějšímu okraji.
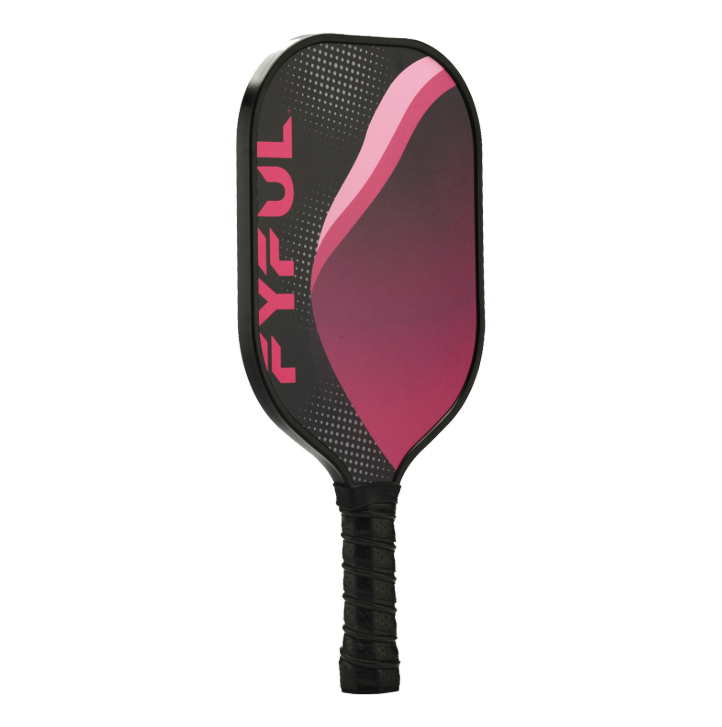
Uvnitř tepelně tvarované formy určuje třídění surovin, jak efektivně převádí raketka na pikle z uhlíkových vláken rychlost zamachování na rychlost a rotaci míčku. Místo suché komerční uhlíkové tkaniny nasáklé levnou polyesterovou pryskyřicí stanovují elitní výrobní standardy použití letecky kvalitních předimpregnovaných listů z uhlíkových vláken T700 nebo T800 – jednosměrných i pletených – s obsahem epoxidové pryskyřice přesně kalibrovaným strojem na 35 % hmotnostního poměru. Inženýři orientují tři až čtyři odlišné vrstvy pod střídavými úhly nula stupňů, čtyřicet pět stupňů a devadesát stupňů napříč úderovou plochou. Tato víceosá architektura umožňuje, aby se povrch prohýbal dovnitř jako trampolína po dobu čtyř milisekund kontaktu s míčkem, než se prudce vrátí do původní polohy bez jakékoli strukturální deformace. Pod těmito uhlíkovými povrchy se nachází jádro z čistého polypropylenu ve tvaru plástev s kompaktním průměrem buňky osm milimetrů a zesílenou tloušťkou stěn buněk. Kombinace vysokohustotních buněk plástve o průměru osm milimetrů s rovnoměrným napětím předimpregnovaných listů brání prohnutí stěn buněk při nadhlavních úderech rychlostí sedmdesát mil za hodinu a tak odstraňuje hlavní příčinu rozdrcení jádra.
Ovládaná laboratorní telemetrie dokazuje, jak přesné postupy vytvrzování přímo zvyšují životnost rotace na kurtu. Aby výrobci dosáhli silného horního zatočení u úderů z čáry a ostrého chycení u krátkých úderů z blízkosti sítě, vytvrdí během horkého lisování speciální tkanou uvolňovací látku s povrchovou strukturou přímo proti horní vrstvě uhlíkového vlákna T700; odstranění této látky po vytvrzení nechá trvalou mikrostrukturovanou mřížku vytesanou přímo do samotné epoxidové matrice. Během tříměsíční studie trvanlivosti testovali inženýři pro výbavu dvě šarže šestnáctimilimetrových speciálních pálek na pickleball při pěti tisících nárazů míčků vysokou rychlostí pomocí pneumatického děla. Šarže A byla zkráceným čtyřicetiminutovým cyklem v troubě a povrchovým postřikem hrubého materiálu, zatímco šarže B dodržovala přísné dvouhodinové postupy vytvrzování se stupňovaným teplotním průběhem a integrovanou texturou pomocí uvolňovací látky. Vysokorychlostní Dopplerova radarová sledování ukázala, že šarže A ztratila po pouhých čtyřiceti hodinách hraní 38 % své původní rychlosti rotace v otáčkách za minutu, protože postřikovaný hrubý materiál se vyhladil. Mezitím si šarže B – turnajová pálka na pickleball s přesným vytvrzením – zachovala 91 % své původní rychlosti generování rotace 2100 otáček za minutu po celou dobu dvoustahodinového testovacího období.
Zvyšování výkonu na hřišti vyžaduje také, aby každý jednotlivý pálka přísně splňoval oficiální regulační hranice a aby byly eliminovány rozdíly mezi jednotlivými výrobními šaržemi. Podle pravidel USA Pickleball pro vybavení nesmí povrchová drsnost překročit průměrnou hodnotu třicet mikrometrů při měření vrchol–údolí hvězdicovým snímačem nebo čtyřicet mikrometrů při měření maximální výšky, a test ohybu musí splnit přísné limity trampolínového efektu, aby zůstaly pálky platné pro oficiální soutěže. Výrobce nejvyšší třídy integruje digitální profilometry, automatické statické deformometry a ultrazvukové netlakové skenery přímo do montážní linky. Ultrazvukové skenování posílá zvukové vlny skrz každou dokončenou karbonovou pickleballovou pálku, aby odhalilo mikroskopické vnitřní dutiny pryskyřice nebo nelepené buňky pískového plátna ještě před aplikací dekorativního potisku. Navíc vážení surových jader a karbonových vrstev na každé pracovní stanici udržuje statickou hmotnost dokončené pálky v úzkém tolerančním rozmezí plus nebo minus dva gramy, čímž je zajištěno, že když sportovec v průběhu zápasu přepne na náhradní pálku, zůstane zachována rychlost jeho ruky a časování.
Vytvoření důvěryhodné značky pro pickleball na stále více přeplněném trhu vyžaduje výrobního partnera, který považuje kompozitní inženýrství za přesnou vědu. Taspo působí jako přední B2B výrobce sportovního vybavení s podporou více než 130 zkušených inženýrů a vlastních standardizovaných výrobních základen. Specializuje se na pokročilé techniky uložení předimpregnovaných uhlíkových vláken T700, 3K, 12K a 18K, jednodílné termoformování, vstřikování pěny po obvodu, frézování na pětiosých CNC strojích a nabízí komplexní kompletní řešení OEM i ODM pro vlastní design pickleballových pál, míčků vyráběných rotačním litím, přenosných sítí, ochranných pásek s pilovitým okrajem, převazek a tašek pro tenisové kurty. Každá turnajová pickleballová pála vyrobená u Taspo projde sedmi důkladnými etapami kontrol kvality, které ověřují soulad povrchové drsnosti, pevnost lepení jádra, přesnost hmotnosti při hraní (swing-weight) a tahovou pevnost rukojeti. Díky dodání vlastních prototypů již za 7 až 15 pracovních dnů a technické podpoře 24 hodin denně umožňuje Taspo globálním sportovním značkám nabízet výkon na kurtech bez kompromisů.
 Nejnovější zprávy
2026-11-18
2026-11-18
2026-11-18
2026-11-18
2026-11-18
2026-11-18
 EN