Verbringen Sie zehn Minuten damit, mit Turnierrichtern oder Garantie-Verantwortlichen im Pro-Shop zu sprechen – und eine vertraute Beschwerde kommt sofort ans Licht: Moderne Power-Paddles versagen vorzeitig unter starker Belastung. Wettkampfathleten investieren über zweihundert Dollar in einen Flagship-Rahmen – nur um drei Wochen später ein hohles, knirschendes Geräusch aus dem Sweet Spot zu hören, während die inneren Wabenstrukturen kollabieren oder die Kohlefaser-Oberfläche sich vom Kern ablöst. Noch schlimmer: Wenn ein Spieler einen Ersatzrahmen desselben Modells bestellt, wiegt dieser oft zehn Gramm mehr und fühlt sich in den oberen Ecken völlig „tot“ an. Ein Verständnis dafür, wie Fertigungsstandards die Leistung von Pickleball-Paddles steigern, erklärt, warum zwei Paddles, die auf dem Datenblatt identisch erscheinen, im entscheidenden Tiebreak des dritten Satzes völlig unterschiedlich reagieren. Wahre Dominanz auf dem Platz entsteht nicht durch Marketing-Schlagwörter; sie wird vielmehr durch disziplinierte thermische Aushärtezyklen, harzkontrolle auf Mikrometer-Ebene und kompromisslose Qualitätsicherung in der Fabrik geformt.
Der größte Fortschritt in der Herstellung von Pickleball-Schlägern im letzten Jahrzehnt betrifft die Art und Weise, wie Verbundstoff-Deckschichten mit zellulären Kernmaterialien verbunden werden. Herkömmliche Produktionslinien setzten auf Kaltpressen oder Klebung bei Raumtemperatur: Arbeiter strichen manuell flüssiges Epoxidharz auf ein Polypropylen-Wabenblech, legten vorgeschnittene Glasfaser- oder Kohlenstofffaserschichten darauf, klemmten den Sandwichaufbau bei Raumtemperatur zusammen und befestigten eine Kunststoff-Kantenleiste am rohen Umfang. Da manuell aufgetragener Kleber ungleichmäßig verteilt wird, weisen kaltpressierte Rahmen schwere Totzonen, schwache Verbindungen am Rand sowie rasche Ermüdung des Kernmaterials auf. Moderne, hochwertige Pickleball-Schläger-Herstellung ersetzt diese rudimentäre Montage durch ein Hochtemperatur-, Hochdruck-Unibody-Thermoformverfahren. In präzise CNC-gefrästen Aluminiumformen, die auf über vierzehn Grad Celsius erhitzt werden, umhüllt präimpregnierte Kohlenstofffaser kontinuierlich den gesamten Umfang des Schlägers sowie den Griffstiel. Während dieses thermischen Zyklus wird expandierender Hochdichteschaum in den peripheren Kanal injiziert, wodurch Vorderseite, Kantenwand und Griff zu einem einzigen monolithischen Chassis verschmelzen – widerstandsfähig gegen Verdrehung und mit erweitertem nutzbarem Sweet Spot bis hin zum äußeren Rand.
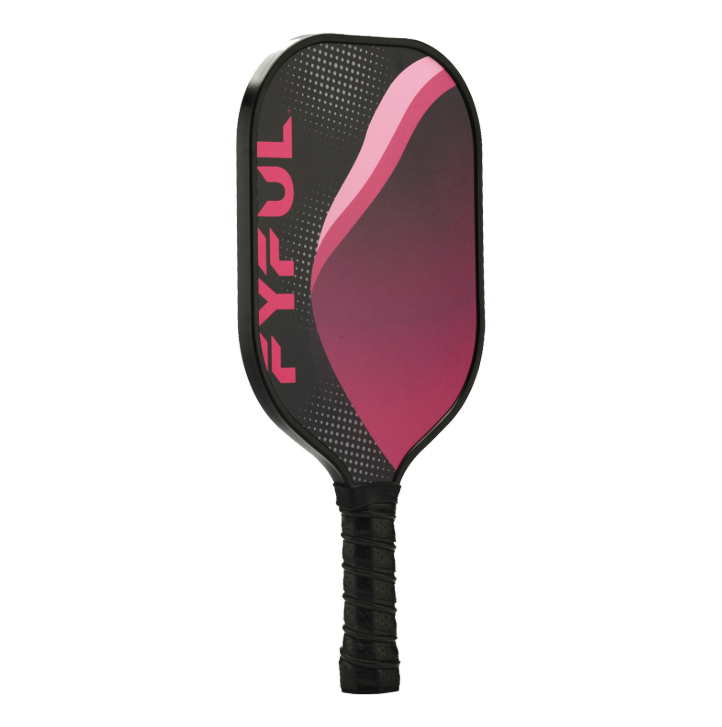
In einer thermogeformten Form bestimmt die Rohmaterialqualität, wie effizient ein Carbon-Fitness-Badminton-Schläger (Pickleball-Paddle) die Schlaggeschwindigkeit in Ballgeschwindigkeit und Spin umwandelt. Statt trockener handelsüblicher Carbon-Gewebe, die in billiges Polyesterharz getaucht werden, sehen hochwertige Fertigungsstandards aerospace-taugliche T700- oder T800-Unidirektional- und Gewebe-Carbon-Prepreg-Platten vor, bei denen der Epoxidharzanteil maschinell auf genau fünfunddreißig Prozent Massenanteil kalibriert wird. Ingenieure richten drei bis vier unterschiedliche Lagen unter wechselnden Winkeln von null Grad, fünfundvierzig Grad und neunzig Grad über die Schlagfläche aus. Diese multiaxiale Architektur ermöglicht es der Oberfläche, sich vier Millisekunden lang wie ein Trampolin nach innen zu verformen – während der Ballkontaktzeit – und anschließend ohne strukturelle Verformung zurückzuschnellen. Unter diesen Carbon-Deckschichten befindet sich ein reiner Polypropylen-Wabenkern mit kompakten Zellendurchmessern von acht Millimetern und verstärkter Zellwanddicke. Die Kombination aus hochdichtem Acht-Millimeter-Wabenkern und gleichmäßiger Prepreg-Spannung verhindert das Beulen der Zellwände bei Aufschlägen mit siebzig Meilen pro Stunde und beseitigt damit die Ursache für Kernzerstörung.
Kontrollierte Labortelemetrie beweist, wie disziplinierte Aushärteprotokolle die Spin-Lebensdauer direkt auf dem Platz verbessern. Um starken Topspin bei Grundlinienschlägen und scharfen Biss bei Küchen-Dinks zu erzeugen, härten Hersteller während des Heißpressens ein speziell gewebtes Peel-Ply-Abzugs-Gewebe direkt gegen die oberste T700-Kohlenstoffschicht aus; das Abziehen dieses Gewebes nach der Aushärtung hinterlässt ein permanentes, mikrostrukturiertes Raster, das direkt in die Epoxidmatrix eingeprägt ist. Während einer dreimonatigen Haltbarkeitsstudie testeten Geräteingenieure zwei Chargen von sechzehn Millimeter dicken, maßgefertigten Pickleball-Schlägern anhand von fünftausend Hochgeschwindigkeits-Ballimpakten mit einer pneumatischen Kanone. Charge A durchlief beschleunigte, vierzigminütige Ofenzyklen mit aufgesprühtem Oberflächengrit, während Charge B strenge, zweistündige, gestufte thermische Aushärtekurven mit integrierter Peel-Ply-Texturierung befolgte. Hochgeschwindigkeits-Doppler-Radar-Messungen zeigten, dass Charge A nach nur vierzig Spielstunden bereits 38 Prozent ihrer ursprünglichen Drehzahl (RPM) beim Spin verlor, da der aufgesprühte Grit glatt abrieb. Gleichzeitig behielt die präzise ausgehärtete Charge B – ein Turnier-Pickleball-Schläger – im gesamten zweihundertstündigen Testzeitraum 91 Prozent ihrer anfänglichen Spin-Erzeugung von 2100 RPM bei.
Die Steigerung der Leistung auf dem Platz erfordert zudem, dass jeder einzelne Schläger streng innerhalb der offiziell zugelassenen Grenzwerte bleibt und Schwankungen zwischen verschiedenen Produktionschargen vollständig eliminiert werden. Gemäß den Ausrüstungsregeln von USA Pickleball darf die Oberflächenrauheit im Durchschnitt nicht mehr als dreißig Mikrometer betragen (gemessen als Spitze-zu-Tal-Höhe nach dem Sterne-Verfahren) bzw. maximal vierzig Mikrometer (gemessen als maximale Höhenabweichung); außerdem muss der Durchbiegetest strenge Trampolin-Grenzwerte einhalten, damit Schläger für offizielle Wettkämpfe zugelassen sind. Ein erstklassiger Hersteller integriert digitale Profilometer, automatisierte statische Last-Durchbiegemessgeräte und ultraschallbasierte zerstörungsfreie Prüfsysteme direkt in die Fertigungsstraße. Bei der Ultraschallprüfung werden Schallwellen durch jeden fertigen Carbon-Faser-Pickleballschläger gesendet, um mikroskopisch kleine innere Harzleerstellen oder nicht verklebte Waben-Zellen zu erkennen – noch bevor die optischen Grafiken aufgebracht werden. Zudem wird das Gewicht der Rohkerne und der Carbon-Lagen an jedem Arbeitsplatz kontrolliert, sodass das statische Endgewicht jedes Schlägers innerhalb einer engen Toleranz von plus/minus zwei Gramm bleibt; dadurch bleibt bei einem Wechsel zum Ersatzschläger während eines Matches die Handgeschwindigkeit und das Timing des Athleten unverändert.
Der Aufbau einer vertrauenswürdigen Pickleball-Marke in einem zunehmend überfüllten Markt erfordert einen Fertigungspartner, der Verbundwerkstofftechnik als exakte Wissenschaft behandelt. Taspo agiert als führender B2B-Hersteller für Sportausrüstung mit über 130 erfahrenen Ingenieuren und eigenen, standardisierten Produktionsstätten. Spezialisiert auf fortschrittliche T700-, 3K-, 12K- und 18K-Kohlenstofffaservorimpregnierung (prepreg), einstückige Thermoformung, Perimeter-Schaumstoffeinspritzung sowie 5-Achsen-CNC-Bearbeitung bietet Taspo umfassende One-Stop-OEM- und ODM-Lösungen für maßgeschneiderte Pickleball-Schläger, rotationsgegossene Bälle, tragbare Netze, sägezahnförmige Kanten-Schutzstreifen, Übergriffe, Schweißbänder und Court-Taschen. Jeder Turnier-Pickleball-Schläger, der bei Taspo gefertigt wird, durchläuft sieben strenge Qualitätsprüfungsstufen, die die Einhaltung der Oberflächenrauheit, die Integrität der Kernverklebung, die Präzision des Schwunggewichts sowie die Zugfestigkeit des Griffes verifizieren. Mit maßgeschneiderten Prototypen innerhalb von nur sieben bis fünfzehn Werktagen und technischem Support rund um die Uhr ermöglicht Taspo globalen Sportmarken, unvergleichliche Leistung auf dem Platz zu liefern.
 Aktuelle Nachrichten
2026-11-18
2026-11-18
2026-11-18
2026-11-18
2026-11-18
2026-11-18
 EN